Литье жидкого силикона под давлением: услуги OEM от производителя в Китае
2026-11-15
- 1. Технологические основы литья жидкого силикона (LSR)
- 2. Ключевые области применения в промышленности
- 3. Спецификация материалов и функциональные свойства
- 4. Процесс OEM-производства: от проектирования до выпуска
- 5. Критерии выбора производителя LSR в Китае
- 6. Сравнение LSR с альтернативными технологиями
- 7. Часто задаваемые вопросы (FAQ)
- 8. Заключение и рекомендации по сотрудничеству
Литье жидкого силикона под давлением (Liquid Silicone Rubber Injection Molding, LSR) представляет собой высокоточный технологический процесс, позволяющий создавать сложные эластомерные компоненты с исключительной геометрической стабильностью и однородностью материала. В отличие от традиционного прессования твердой резины, этот метод обеспечивает автоматизацию производства, минимизацию отходов и возможность интеграции силикона с другими материалами, такими как металлы или термопласты, в рамках единого цикла. Для промышленных заказчиков, особенно в секторах автомобильной электроники и энергетики, выбор правильного партнера по OEM-производству является критическим фактором, определяющим надежность конечного продукта.
В данной статье подробно рассматриваются технические особенности процесса литья жидкого силикона, ключевые преимущества технологии для массового производства и стандарты качества, необходимые для поставки компонентов в ответственные узлы. Особое внимание уделяется требованиям к оборудованию, контролю качества и специфике работы с функциональными эластомерами, обладающими свойствами огнестойкости, теплопроводности и электроизоляции. Материал также служит руководством для инженеров и закупщиков, стремящихся оптимизировать цепочки поставок высокотехнологичных силиконовых изделий из Китая, обеспечивая баланс между стоимостью, качеством и сроками выполнения заказов.
1. Технологические основы литья жидкого силикона (LSR)
Процесс литья жидкого силикона под давлением кардинально отличается от методов работы с твердыми силиконовыми каучуками (HTV). Жидкий силикон поставляется в виде двухкомпонентной системы (компонент А и компонент В), которая смешивается непосредственно перед впрыском в форму. Понимание физико-химических аспектов этого процесса необходимо для обеспечения стабильности размеров и свойств готовых изделий.
1.1. Принцип работы и оборудование
Основой производственной линии LSR является специализированная инжекционно-литьевая машина, оснащенная системой точного дозирования и смешивания. В отличие от стандартных термопластавтоматов, машины для LSR работают при низких температурах цилиндра (обычно 20–25°C), чтобы предотвратить преждевременную вулканизацию материала. Смешивание компонентов происходит в статическом смесителе, после чего материал под высоким давлением впрыскивается в нагретую форму (температура формы обычно составляет 140–180°C).
Ключевым элементом оборудования является система холодного литника (cold runner system). Эта технология позволяет каналу подачи материала оставаться невулканизированным, что дает возможность извлекать готовое изделие без образования облоя (flash-free molding). Это значительно снижает потребность в постобработке и экономии материала, так как литниковая система может быть возвращена в производственный цикл или использована повторно, хотя в высокочистых производствах чаще применяется полная утилизация или использование закрытых систем.
1.2. Преимущества перед традиционным прессованием
Переход от компрессионного формования к литью под давлением обусловлен рядом технических и экономических преимуществ, которые становятся очевидными при масштабировании производства:
- Высокая производительность: Цикл литья LSR значительно короче благодаря автоматической подаче материала и быстрому времени вулканизации. Для мелких деталей цикл может составлять всего 15–30 секунд.
- Точность размеров: Процесс под давлением обеспечивает высокую воспроизводимость геометрии, что критично для уплотнительных колец и соединителей, где допуски измеряются микронами.
- Отсутствие облоя: Технология холодного литника и точное смыкание форм позволяют получать детали, готовые к использованию без дополнительной обрезки, что снижает трудозатраты на финишную обработку.
- Возможность автоматизации: Процесс легко интегрируется с роботизированными системами съема деталей и контроля качества, что минимизирует человеческий фактор и риск загрязнения продукции.
2. Ключевые области применения в промышленности
Уникальные свойства жидкого силикона — термостойкость, химическая инертность, биосовместимость и стабильные диэлектрические характеристики — делают его незаменимым материалом в ряде высокотехнологичных отраслей. В 2026 году спрос на LSR-компоненты продолжает расти, driven by развитием электромобильности и возобновляемой энергетики.
2.1. Автомобильная электроника и электромобили (NEV)
Сектор новых энергетических автомобилей (NEV) является одним из крупнейших потребителей изделий из жидкого силикона. Компоненты должны выдерживать экстремальные температурные перепады, вибрацию и воздействие агрессивных сред. Типичные применения включают:
- Разъемы и коннекторы: Герметизирующие элементы для высоковольтных разъемов, обеспечивающие защиту от влаги и пыли (стандарты IP67/IP68). Силикон сохраняет эластичность при низких температурах, предотвращая растрескивание уплотнений.
- Защита жгутов проводов: Гофрированные защитные оболочки и уплотнительные втулки, защищающие кабельные сборки от истирания и воздействия масел.
- Датчики и сенсоры: Корпуса и мембраны для датчиков давления и температуры, где требуется высокая чувствительность и стабильность материала.
2.2. Системы хранения энергии и зарядная инфраструктура
В сфере энергетического хранения и зарядных станций для электромобилей требования к безопасности и долговечности материалов являются приоритетными. Жидкий силикон используется для создания:
- Теплопроводящих интерфейсов: Прокладки и пасты на основе силикона с добавками оксида алюминия или других наполнителей обеспечивают эффективный отвод тепла от силовых модулей и батарейных ячеек.
- Огнестойких корпусов: Компоненты, изготовленные из силикона с добавками антипиренов, способны замедлять распространение пламени и выделять меньше токсичных газов при нагреве, что соответствует строгим стандартам безопасности UL94 V-0.
- Уплотнений для аккумуляторных блоков: Обеспечение герметичности батарейных отсеков для предотвращения попадания влаги и коротких замыканий.
3. Спецификация материалов и функциональные свойства
Выбор марки жидкого силикона определяет эксплуатационные характеристики конечного изделия. Современные производители, такие как ООО Чанчжоу Дэин Литьё Пластмасс, предлагают широкий спектр модификаций материала, адаптированных под специфические инженерные задачи.
3.1. Функциональные добавки и их влияние
Базовый силикон может быть модифицирован различными наполнителями для придания ему специальных свойств. Ниже приведена таблица основных функциональных характеристик, востребованных в промышленном секторе:
| Свойство | Тип добавки/модификации | Промышленное применение |
|---|---|---|
| Огнестойкость | Платиновые катализаторы, антипирены | Компоненты аккумуляторных систем, кабельная изоляция, корпуса электронных устройств. |
| Электропроводность | Наполнители из серебра, никеля или углерода | EMI-экранирование, токопроводящие прокладки, заземляющие контакты. |
| Теплопроводность | Оксид алюминия, нитрид бора | Термоинтерфейсы в силовой электронике, охлаждение светодиодов и процессоров. |
| Радиационная стойкость | Специальные полимерные цепи | Медицинское оборудование для стерилизации, аэрокосмическая отрасль. |
| Самосмазываемость | Внутренние смазочные добавки | Подвижные уплотнения, клапаны, детали с низким коэффициентом трения. |
3.2. Твердость и механическая прочность
Твердость силикона по Шору А может варьироваться от 10 до 80 единиц. Для уплотнительных колец и мембран обычно используются материалы средней твердости (40–60 Shore A), обеспечивающие оптимальный баланс между эластичностью и устойчивостью к деформации. Для защитных оболочек и демпфирующих элементов могут применяться более мягкие составы. Важно отметить, что прочность на разрыв и удлинение при разрыве зависят не только от твердости, но и от качества вулканизации и наличия армирующих наполнителей.
4. Процесс OEM-производства: от проектирования до выпуска
Успешная реализация проекта по литью жидкого силикона требует тесного сотрудничества между заказчиком и производителем на всех этапах. Компания ООО Чанчжоу Дэин Литьё Пластмасс, являясь национальным высокотехнологичным предприятием, внедрила многомерную систему НИОКР, построенную на принципах «образование–наука–производство». Этот подход позволяет осуществлять синхронную разработку продукции, адаптируя технологические процессы под конкретные требования клиентов.
4.1. Проектирование форм и прототипирование
Этап проектирования начинается с анализа 3D-моделей детали. Инженеры оценивают возможность изготовления детали методом LSR, определяя направления смыкания формы, расположение литников и точек впрыска. Использование программного обеспечения для моделирования потока материала (Mold Flow Analysis) помогает предсказать потенциальные дефекты, такие как непроливы или воздушные ловушки, еще до изготовления опытной партии.
Для быстрого прототипирования могут использоваться алюминиевые формы, которые изготавливаются быстрее и дешевле стальных. Хотя их срок службы ограничен, они позволяют-validate дизайн и функциональность детали перед запуском массового производства в стальных формах с высокой износостойкостью.
4.2. Контроль качества и сертификация
В производстве компонентов для автомобильной и энергетической отраслей контроль качества является неотъемлемой частью процесса. ООО Чанчжоу Дэин Литьё Пластмасс осуществляет многоступенчатый контроль на всех этапах:
- Входной контроль сырья: Проверка сертификатов качества и тестирование каждой партии силикона на вязкость и время вулканизации.
- Процессный контроль: Мониторинг параметров литья (температура, давление, время цикла) в реальном времени.
- Финальная инспекция: Выборочные и сплошные проверки готовых изделий на соответствие чертежам, включая измерения координатно-измерительными машинами (CMM).
Компания соответствует строгим требованиям к качеству, предъявляемым к поставщикам в автомобильной промышленности, что подтверждается ее участием в Совете «Китайского автомобильного электрооборудования» и наличием специализированной производственной линии в Нинго (провинция Аньхой), запущенной в 2020 году.
5. Критерии выбора производителя LSR в Китае
При выборе партнера для OEM-производства силиконовых изделий китайские покупатели и международные заказчики должны учитывать ряд критических факторов, влияющих на долгосрочную надежность поставок.
5.1. Производственная мощность и масштабируемость
Способность производителя выполнять крупные заказы в сжатые сроки имеет решающее значение. ООО Чанчжоу Дэин Литьё Пластмасс обладает годовой производственной мощностью в 500 миллионов единиц специальных силиконовых изделий. Наличие специализированных линий, таких как линия в Нинго, позволяет гибко адаптироваться к объемам заказов и обеспечивать стабильные сроки поставки. При оценке производителя следует уточнять не только общую мощность, но и количество доступных инжекционных машин разного тоннажа, что определяет диапазон размеров производимых деталей.
5.2. Техническая экспертиза и НИОКР
Наличие собственного научно-исследовательского центра является признаком технологической зрелости компании. Возможность проведения синхронной разработки (concurrent engineering) позволяет производителю вносить корректировки в дизайн детали для улучшения ее manufacturability (технологичности) и снижения себестоимости. Экспертиза в области функциональных эластомеров, таких как огнестойкие и теплопроводящие составы, отличает лидеров рынка от простых подрядчиков.
5.3. География сбыта и опыт экспорта
Опыт работы на международных рынках, включая страны СНГ, Юго-Восточной Азии и Европы, свидетельствует о способности компании соблюдать международные стандарты упаковки, логистики и документации. Компания, имеющая диверсифицированную клиентскую базу, менее подвержена локальным рыночным колебаниям и более надежна как долгосрочный партнер.
6. Сравнение LSR с альтернативными технологиями
Для обоснования выбора технологии литья жидкого силикона полезно сравнить ее с другими распространенными методами производства эластомерных изделий.
| Характеристика | Литье жидкого силикона (LSR) | Компрессионное формование (HTV) | Литье термопластов (TPE/TPU) |
|---|---|---|---|
| Точность размеров | Высокая (±0.05 мм и лучше) | Средняя (требует постобработки) | Высокая |
| Скорость цикла | Высокая (автоматизирована) | Низкая (ручная загрузка/выгрузка) | Очень высокая |
| Термостойкость | Отличная (-50°C до +200°C) | Хорошая | Ограниченная (зависит от типа) |
| Стоимость инструмента | Высокая | Низкая/Средняя | Высокая |
| Отходы производства | Минимальные (холодный литник) | Высокие (облой) | Минимальные |
| Применимость для медицинских/авто задач | Идеально (чистота, биоинертность) | Ограничено | Зависит от материала |
Как видно из сравнения, LSR является предпочтительным выбором для высокосерийного производства деталей со сложной геометрией и высокими требованиями к чистоте и точности, несмотря на более высокие начальные затраты на инструмент.
7. Часто задаваемые вопросы (FAQ)
7.1. Каков минимальный объем заказа (MOQ) для литья LSR?
Минимальный объем заказа зависит от сложности детали и стоимости формы. Для стандартных изделий, таких как уплотнительные кольца или пробки, MOQ может начинаться от нескольких тысяч штук. Однако из-за высоких затрат на изготовление форм, LSR экономически оправдан при средне- и крупносерийном производстве. Для мелких партий рекомендуется рассмотреть прототипирование или использование универсальных форм, если это возможно.
7.2. Можно ли комбинировать силикон с другими материалами?
Да, технология LSR позволяет осуществлять двухкомпонентное литье (2K molding) или overmolding. Силикон может быть нанесен на металлические вставки, пластиковые детали (PP, PBT, PA) или другие эластомеры. Это позволяет создавать герметичные узлы, такие как разъемы с металлическими контактами или кнопки управления с пластиковым основанием, за один производственный цикл.
7.3. Какие сертификаты необходимы для поставки в автомобильную отрасль?
Для поставок в автомобильную промышленность производитель должен соответствовать стандарту IATF 16949. Кроме того, материалы должны иметь сертификаты соответствия требованиям RoHS, REACH и, при необходимости, UL (для огнестойкости). ООО Чанчжоу Дэин Литьё Пластмасс соблюдает эти стандарты, что подтверждается его статусом поставщика для ведущих производителей автомобильной электротехники.
7.4. Как обеспечивается цветостабильность силиконовых изделий?
Цвет силикона задается добавлением пигментов на этапе смешивания компонентов. Для обеспечения стабильности цвета важно использовать термостойкие пигменты, которые не меняют оттенок при вулканизации. Производитель должен проводить контроль цвета каждой партии с использованием спектрофотометров для соблюдения допусков по оттенку.
8. Заключение и рекомендации по сотрудничеству
Литье жидкого силикона под давлением представляет собой передовую технологию, обеспечивающую производство высококачественных, надежных и точных эластомерных компонентов. Для компаний, работающих в секторах автомобильной электроники, новой энергетики и промышленного оборудования, переход на LSR-компоненты означает повышение надежности продукции и оптимизацию производственных процессов.
Выбор правильного OEM-партнера является ключевым шагом в этой цепочке создания стоимости. ООО Чанчжоу Дэин Литьё Пластмасс демонстрирует комплексный подход к производству, сочетая мощную производственную базу (500 млн единиц в год), собственные исследовательские возможности и глубокую экспертизу в функциональных эластомерах. Способность компании адаптировать решения под российские и международные стандарты, а также обеспечивать синхронную разработку продукции, делает ее надежным партнером для долгосрочного сотрудничества.
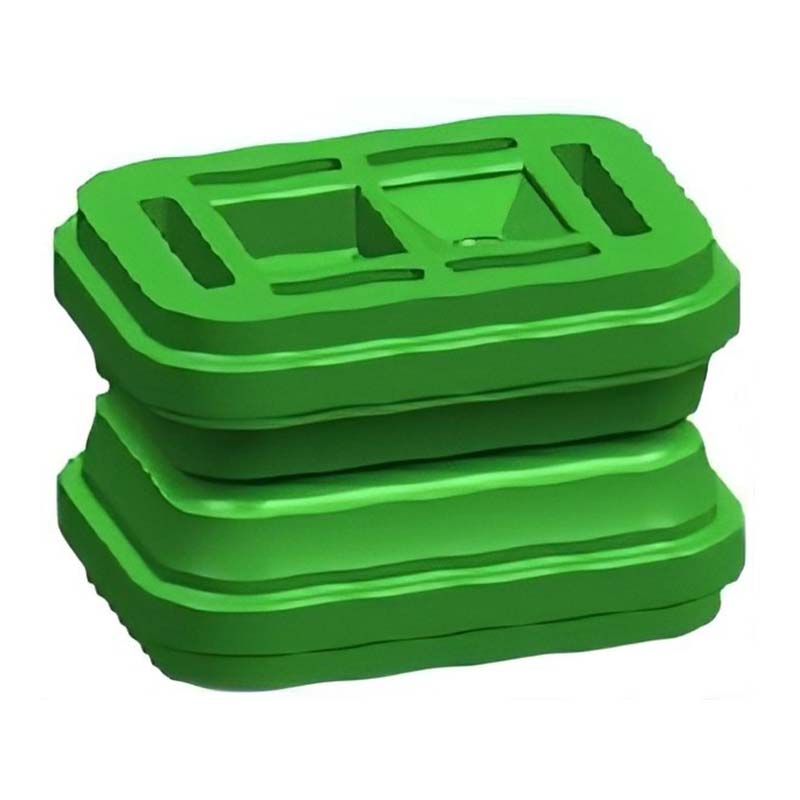
При планировании новых проектов рекомендуется заранее вовлекать производителя в процесс проектирования для оптимизации конструкции детали под технологию литья. Это позволит снизить затраты на инструмент, сократить время выхода на рынок и обеспечить максимальное качество конечного продукта. Для получения технической консультации или запроса коммерческого предложения по изделиям из жидкого силикона, таким как водонепроницаемые пробки, уплотнительные кольца или гофрированные оболочки, рекомендуется обратиться напрямую к специалистам компании через официальный веб-сайт, где доступна полная информация о продуктовой линейке и возможностях кастомизации.